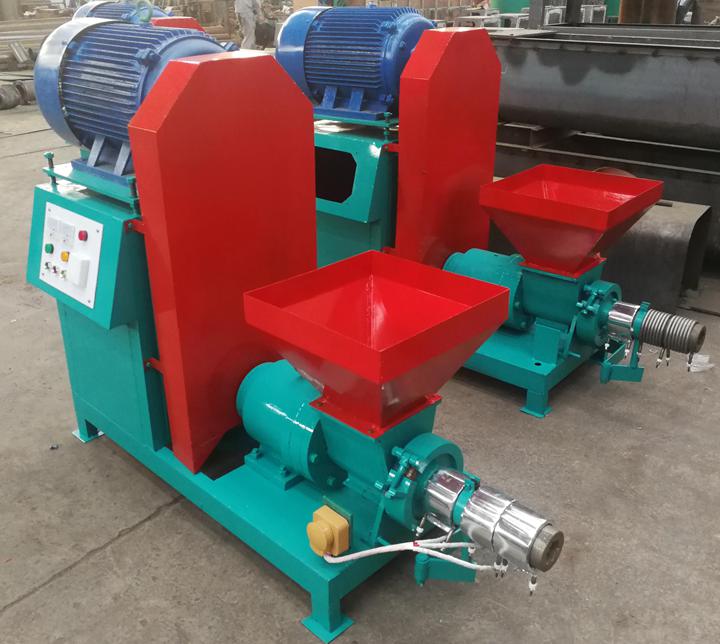
I arbetsprocessen för sågspån kolmaskinens flödesutrustning måste vi behärska driftstekniken för utrustningen för att producera kvalificerad brikettkol. Nyckeln till driften är att kontrollera temperaturen när man gör kol. Den nuvarande kolmaskinens monteringslinjeutrustning är utrustad med temperaturkontrollmätare och andra tillbehör, vi behöver förstå temperaturkraven för varje steg eftersom temperaturen som krävs för råmaterialen i varje steg inte är densamma. Och olika temperaturproduktion kommer också att påverka tillverkningen av brikettkol. Nedan kommer vi att diskutera temperaturkraven för varje steg i produktionsprocessen för brikettmaskinen så att du bättre kan kontrollera det under driften.
Vikten av uppvärmningsringen för kolbrikettmaskinen
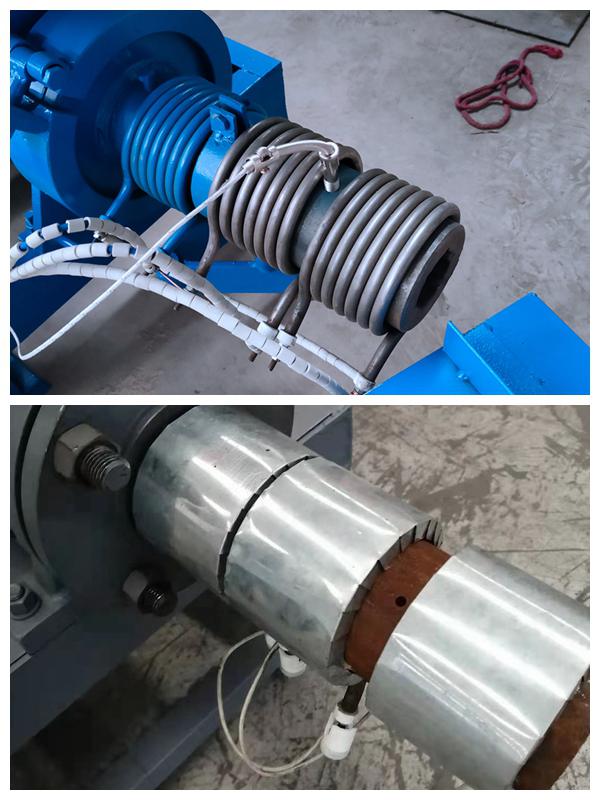
Ringen för uppvärmning är en av de viktigare tillbehören på kolbrikettmaskinen, och dess funktion bör inte underskattas. Ringen för uppvärmning är installerad på utsidan av ärmen, och dess funktion är en uppvärmningsanordning som värmer upp träflisarna, och träflisarna formas genom den höga temperaturen och det höga trycket från ringen för uppvärmning.
Arsimi i punës së spirales së ngrohjes është të përdorë tel rezistence për të gjeneruar nxehtësi, me konsum të ulët të energjisë dhe një periudhë kohe kur energjia termike është e përqendruar. Materiali i jashtëm i unazës mbajtëse është çelik inox, dhe brenda është një rezistor me rezistencë të lartë. Rezistenca e unazës së ngrohjes është 2KW, e cila mund të gjenerojë nxehtësi menjëherë dhe të arrijë një temperaturë të lartë.
En uppsättning små kolmaskiner är utrustad med tre värmeringar. Effekten av värmeringen bestämmer hastigheten på briketteringsprocessen. För närvarande används vanligtvis tre grupper av 6KW värmeringar. Om effekten är högre kommer livslängden på värmeledningen att minskas, och om effekten är lägre kommer hastigheten och effektiviteten hos staven inte att hänga med.
Temperaturkraven vid varje steg av briketteringsprocessen
1. Torkningsstadiet för råmaterial: När vi torkar råvarorna kan vi placera råvarorna med högre fuktinnehåll i det öppna torkgården i 1 till 2 dagar för att låta ytfukten avdunsta för att minska torktiden och bränsleförbrukningen. Sedan placerar vi råvarorna med godkänd partikelstorlek i varm lufttorken och torkar dem till råvaror med en fuktighet på mindre än 10%. Torktemperaturen ligger vanligtvis omkring 140 ℃ ~ 300 ℃.
2. Formningsstadiet för råmaterialen: Mchakato wa kuunda briquette za malighafi unakamilishwa kwenye mashine. Kuna pete ya joto nje ya sleeve ya kuunda ya mashine ya briquetting, ambayo inaweza kuongeza joto la sleeve ya kuunda hadi takriban 350°C. Ili kuhakikisha kuwa uso wa briquette ya makaa ya mawe ni laini, thabiti, na haina cracks, tunaweza kuchagua joto sahihi la kuunda kulingana na aina ya malighafi na maudhui ya unyevu. Kimo chake kinaweza kuamuliwa tu baada ya jaribio la uwanjani. Kwa ujumla, tunadhani kwamba propela ya screw inafaa, na maudhui ya unyevu ya malighafi ni kati ya 6-10%, na joto la kukausha: linatofautiana kulingana na umbo la nyenzo na mfano wa heater, kwa ujumla kati ya 140 ℃ na 500 ℃; Joto: Urefu wa bomba la kukausha na usambazaji wa kiasi cha hewa vinaweza kubadilishwa ili kudhibiti joto la nyenzo, kwa ujumla halizidi 5℃~7℃.
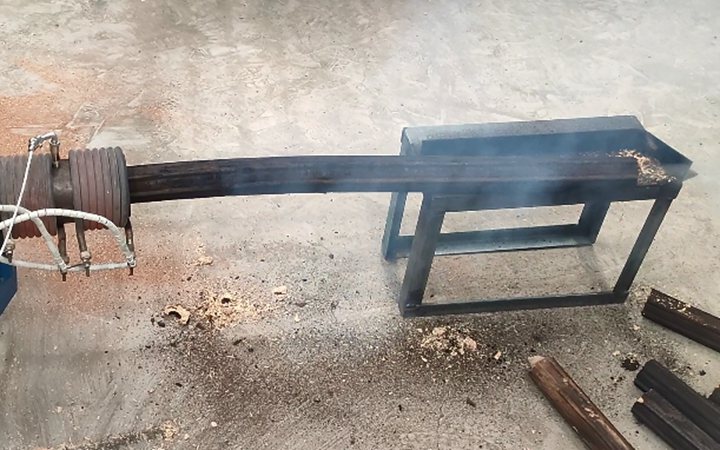
3. Kolningsstadiet för råmaterialen: Från tändningen värms kolningsugnen gradvis upp bränslestavarna tills ugnstemperaturen når 160 grader. Vid denna tidpunkt kommer fukten i bränslestavarna att avdunsta, men den kemiska sammansättningen av bränslestavarna kommer inte att förändras. Den andra kolningssteget är på väg att börja gradvis. Vid denna tidpunkt har ugnstemperaturen stigit från 160 grader till 280. Denna temperatur är vanligtvis värmen som genereras av bränslestavarnas eget bränsle. Träet börjar förändras. När temperaturen stiger till 300 grader till 650 grader, börjar kolstavarna att kasseras och brytas ner, och kolet blir kol vid hög temperatur. I dessa tre steg måste vi kontrollera temperaturen för att förhindra bränning och andra fenomen. Om du fortsätter att värma det till när temperaturen är mellan 800°C och 1000°C, kommer grafitstrukturen i kolet att öka, och ledningsförmågan kommer också att öka. Vid denna tidpunkt är de producerade kolstavarna högkvalitativa kolstavar.